304/316不锈钢自动焊加工BPE 3A长弯头 卫生级管件弯头加工全面解析
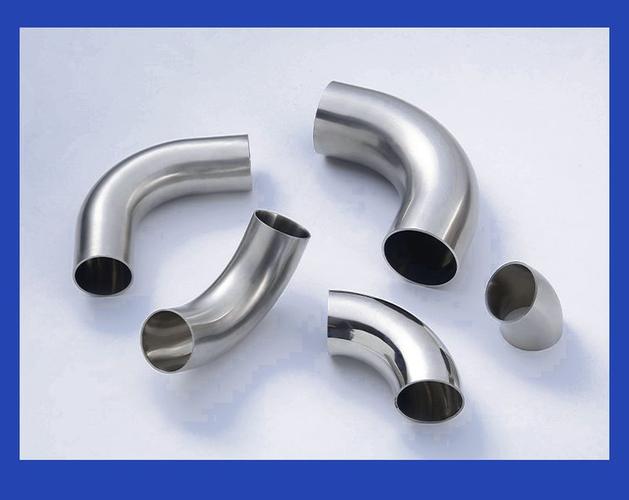
在制药、生物技术、食品饮料及精细化工等对洁净度要求极高的行业中,卫生级管件是保障流体纯净与安全的关键组件。其中,304与316不锈钢自动焊加工BPE 3A长弯头凭借其卓越的耐腐蚀性、光滑的内外表面以及精确的尺寸公差,成为高要求管路系统的首选。本文将深入探讨这类卫生级弯头的加工要点、标准规范及质量控制。
一、BPE与3A标准:卫生级管件的双重要求
BPE(Bioprocessing Equipment)标准由ASME提出,专门针对生物制药设备的卫生设计,强调可清洁性、可灭菌性及无死角。3A标准则由美国3-A sanitary standards制定,广泛应用于乳制品和食品行业。符合这两大标准的长弯头,意味着其内表面粗糙度(Ra)通常需≤0.4μm(最好≤0.38μm),且采用轨道自动焊等无死角连接方式。长弯头相比普通弯头具有更大的弯曲半径,能减少流体阻力与湍流,避免物料沉积,是疫苗、单抗等生产工艺中的优选。
二、材料选择:304与316不锈钢的性能差异
304不锈钢(UNS S30400)含18%铬、8%镍,具有良好的耐一般腐蚀性能,适用于大多数食品和纯净水系统。316不锈钢(UNS S31600)额外添加2-3%钼,显著提升了抗氯离子点蚀和缝隙腐蚀的能力,更适合含盐溶液、注射用水(WFI)及清洁剂灭菌的工况。两者均需满足ASTM A270或A249等卫生级管材标准,且必须提供材质证明与表面处理报告。
三、自动焊加工工艺:精度与洁净的保证
卫生级长弯头的自动焊加工主要涉及管与弯头的对接焊,通常采用轨道TIG焊(钨极惰性气体保护焊)。其核心步骤包括:
- 切割与坡口制备:使用专用切管机确保端面垂直度,坡口角度为30°-37.5°,钝边0.5-1.0mm,且内外毛刺必须去除,防止焊接缺陷。
- 组对与定位:采用定位夹具保证错边量≤0.2mm,间隙控制在0.1-0.3mm。对于BPE标准,建议使用内窥镜确认组对无错位。
- 自动焊接:在密闭或充氩保护环境下,焊机按预设程序旋转焊枪,电流、电压、焊接速度等参数根据管径与壁厚自动调节。典型参数:电流50-120A,焊接速度80-150mm/min。焊接过程需保持熔池稳定,避免咬边、气孔或未熔合。
- 焊后处理:焊缝需进行酸洗钝化以恢复耐腐蚀性,随后通过内窥镜检测、射线检测或水压试验验证密封性。对于高洁净要求,可进行电解抛光使焊缝区Ra≤0.38μm。
四、加工质量控制与检验要点
- 表面完整性:所有与介质接触的表面不得有划伤、嵌入物或氧化色。检验采用白光干涉仪或粗糙度仪,每批抽检不少于10%。
- 尺寸精度:长弯头的中心半径、角度(通常90°或45°)及端面垂直度需符合BPE或3A标准。例如,BPE要求弯头角度公差≤±0.5°。
- 焊接质量:按ASME BPVC Section IX进行焊工资格评定,并采用目视、内窥镜及染料渗透检测。需通过铁素体含量测试(通常要求3-10 FN)来确保焊缝抗腐蚀性。
- 清洁度与包装:加工后需进行脱脂、纯水冲洗及洁净空气吹干。包装采用双层塑料袋并充氮保护,防止运输污染。
五、应用领域与市场趋势
BPE 3A长弯头广泛应用于:
- 生物制药:发酵罐、配液系统、纯化层析管路
- 食品饮料:乳品加工、果汁浓缩、酿酒管道
- 化妆品与精细化工:高纯度原料输送
随着一次性使用系统(SUS)的兴起,虽然部分管路被替代,但固定不锈钢管路仍因耐压、耐温及长期成本优势而在关键工艺中保持主导。自动焊加工将朝智能化、机器人化发展,并集成在线监测(如电弧声发射传感)以实现零缺陷制造。
六、
304/316不锈钢自动焊加工BPE 3A长弯头并非简单标准件,而是融合材料科学、焊接工程与卫生设计的精密产品。选择经验丰富的加工商,严格遵循BPE与3A标准,并通过系统化的检验,才能确保管路系统无泄漏、无污染,为高价值流体工艺提供可靠保障。在日益严格的监管环境下,自动焊加工作为卫生级管件连接的核心技术,其重要性将持续提升。
如若转载,请注明出处:http://www.ysjunsheng.com/product/44.html
更新时间:2026-10-28 09:31:35